コアの特徴:
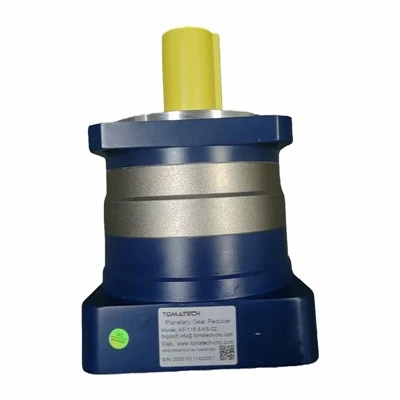
- ALE シリーズヘリカル遊星歯車箱はヘリカルギアトランスミッション(浸炭焼入れ処理、歯形修正処理)を採用しており、低騒音で安定した動作を保証します。{0}平歯車に比べて負荷容量が20%アップします。
- 出力軸と遊星歯車を一体化し、両端をベアリングで支持し、高精度・高強度を実現しました。
- リターンクリアランスが小さい: 精度の高いシングルステージタイプは 5 アーク * 分以内に達します。{0}}
データシート:
|
モデル |
ユニット |
ALE070 |
ALE090 |
比率 |
ステージ |
|
定格出力トルク |
N·m |
35 |
100 |
3 |
1 |
|
定格出力トルク |
N·m |
45 |
110 |
4 |
|
|
定格出力トルク |
N·m |
44 |
105 |
5 |
|
|
定格出力トルク |
N·m |
40 |
100 |
7 |
|
|
定格出力トルク |
N·m |
22 |
50 |
10 |
|
|
非常停止トルク |
N·m |
定格出力トルクの3倍 |
|||
|
公称入力速度 |
回転数 |
3000 |
3000 |
||
|
最大入力速度 |
回転数 |
6000 |
6000 |
||
|
最大ラジアル力 |
N |
920 |
1400 |
||
|
最大軸力 |
N |
630 |
600 |
||
|
効率 |
% |
シングル [97%] |
|||
|
平均寿命 |
h |
2000 |
2000 |
||
|
重さ |
kg |
1.1 |
3 |
3 |
1 |
|
慣性モーメント |
kgcm² |
0.22 |
1.2 |
3 |
|
|
kgcm² |
0.17 |
0.95 |
4 |
||
|
kgcm² |
0.16 |
0.86 |
5 |
||
|
kgcm² |
0.14 |
0.79 |
7 |
||
|
kgcm² |
0.14 |
0.75 |
10 |
||
|
バックラッシュ |
アークミン |
5 以下 |
5 以下 |
標準[1] |
|
|
ねじれ剛性 |
N・m/アーク分 |
7 |
14 |
||
|
ノイズ |
dB |
60 |
62 |
||
|
潤滑 |
合成グリース潤滑 |
||||
|
保護レベル |
IP65 |
IP65 |
|||
寸法:
ALE070-L1

ALE090-L1

品質保証:
当社は高度な製造プラットフォームと専門的な品質管理チームを誇り、最先端の試験装置を活用して製品ライフサイクルのあらゆる段階を厳格に管理し、お客様に最高品質の製品を確実にお届けしています。{0}{1}


完全なReducerインストールガイド
ALE シリーズヘリカル遊星ギアボックスを正しく取り付けることは、機械や装置の信頼性の高い動作を保証するために重要です。最適なパフォーマンスと寿命を実現するには、次の設置手順に注意深く従ってください。
1. 準備と原動機との調整
ステップ 1:-取り付け前の検査 取り付ける前に、モーターと減速機の両方に損傷がないことを確認してください。モーターと減速機の合わせ面を検査して、すべての接続寸法 (シャフト直径、キー溝サイズ、公差を含む) に完全な互換性があることを確認します (図 1)。
ステップ 2: 弾性クランプ機構を調整する 減速機の防塵フランジにある加工穴の位置を確認します。この加工穴に弾性クランプ装置の締結ボルトを合わせ、六角レンチを差し込んで固定します(図2)。この手順は、特に弾性クランプ機構を備えた減速機に適用されます。

ステップ 3: シャフト接続の清掃と組み立て モーター シャフト キーを取得します (キー付き接続の場合)。ガソリンまたは亜鉛ナトリウム水を使用して、モーター出力シャフト、減速機位置決めボス、およびキー溝を徹底的に洗浄し、すべての防錆油を除去します。- (図 3)。これにより、しっかりと柔軟なフィット感が確保され、早期の摩耗が防止され、モーターと減速機が自然にかみ合うことが可能になります。
重要な位置合わせ要件 減速機の出力シャフトとモーターの入力シャフトが完全に同軸であり、2 つの外側フランジが平行であることを確認してください。アライメントがずれると、モーターシャフトの破損、ギアの磨耗、減速機の早期故障の原因となります。
取り付けについて 警告 取り付けの際には、ハンマーやその他の打撃工具を絶対に使用しないでください。軸方向または半径方向の力が過剰になると、ベアリング、ギア、または内部コンポーネントが損傷する可能性があります (図 4)。

ステップ 4: 取付ボルトと締結ボルトを固定する モータと減速機を接続するとき、モータ軸のキー溝と締結ボルトが垂直に一致していることを確認してください。
応力を均一に分散するには、まず取り付けボルトを対角線上に取り付けて手で締めます(この段階では完全に締めないでください)。{0}}
次に、残りの 2 本のボルトを反対対角の位置に取り付けて手で締めます。{0}
最後に、4 つの取り付けボルトすべてを十字の順序で完全に締めます (図 5)。
精密トルクの適用 取り付けボルトを固定したら、トルクレンチを使用して表 1 に指定された正確なトルク値で締め付けボルトを締め、取り付けを確認します (図 6)。
|
ネジサイズ |
6 六角頭サイズ (mm) |
ネジ緩みトルクの大きさ10.9(N・m) |
12.9 ネジロックトルクの大きさ (インチ-ポンド) |
||
|
M 3*0.5P |
2.5 |
1.8 |
16 |
2.1 |
19 |
|
M 4*0.7P |
3 |
4.1 |
37 |
4.9 |
44 |
|
M 5*0.8P |
4 |
8.2 |
73 |
9.8 |
87 |
|
M 6*1P |
5 |
14 |
124 |
17 |
151 |
|
M 8*1.25P |
6 |
34 |
302 |
41 |
364 |
|
M 10*1.5P |
8 |
67 |
594 |
80 |
709 |
|
M 12*1.75P |
10 |
116 |
1028 |
139 |
1232 |
|
M 14*2P |
12 |
186 |
1648 |
223 |
1976 |
|
M 16*2P |
14 |
286 |
2534 |
343 |
3038 |
2. 作業機械との接続
設置および操作中に、トランスミッションの中心軸を正確に調整することが重要です。適切な位置合わせにより耐用年数が延長され、最大の伝送効率が確保されるため、位置ずれは許容補正許容値を超えてはなりません。
トランスミッションコンポーネント (プーリー、スプロケット、カップリングなど) を出力シャフトに取り付ける場合:
内部の減速機コンポーネントを損傷する可能性があるため、シャフトをハンマーで叩かないでください。
内ネジ組立治具とシャフト端ボルトを使用して、トランスミッション コンポーネントを所定の位置に圧入します。{0}{1}
剛性の高い固定カップリングは避けてください。このタイプのカップリングを不適切に取り付けると過剰な負荷がかかり、ベアリングの早期故障や出力シャフトの破損につながる可能性があります。
3. 減速機の取り付けと試運転
冷却空気の流れが妨げられないように、減速機は硬くて安定したベースまたはサポートにしっかりと取り付ける必要があります。マウントが不安定であると、振動、騒音が発生し、ベアリングやギアの摩耗が促進されます。
突起物のある駆動コンポーネント (ギア、スプロケットなど) の場合は、適切な安全ガードを取り付けてください。
-設置後のチェックと試運転:
位置合わせの精度、ファスナーの信頼性を検証し、減速機が固着せずにスムーズに回転することを確認します。
少なくとも 2 時間の負荷テストを実行します。衝撃、異常振動、異音、油漏れがなく、円滑に作動すること。不正行為は直ちに解決しなければなりません。
周囲温度が推奨範囲外の場合は、使用条件に適したグレードの潤滑グリースに交換してください。
応用:
ALE シリーズヘリカル遊星ギアボックスは、CNC 機械、レーザー切断機、プラズマ切断機、包装機、AGV、ロボットアームおよびその他の産業に広く使用されています。


人気ラベル: エール シリーズ ヘリカル遊星ギアボックス、中国エール シリーズ ヘリカル遊星ギアボックス メーカー, 1 5速減速機, 90度ギア減速器, ALEシリーズ ヘリカルプラネタリーギアボックス, ALFシリーズ ヘリカルプラネタリーギアボックス, ヘリカルギアボックス, 1段ギア減速器